


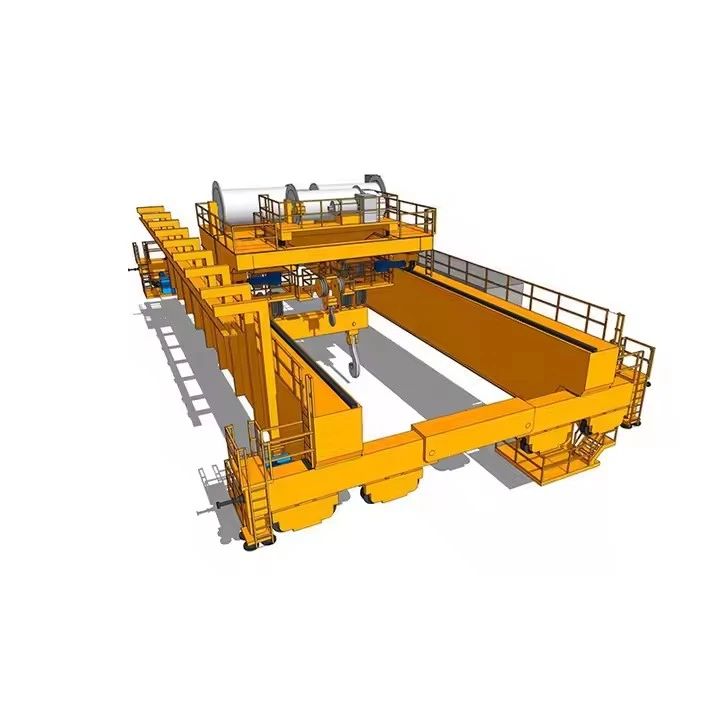


यूरोपीय डबल गर्डर ब्रिज क्रेन
उत्पाद विवरण
लक्षण एवं दर्शन को परिभाषित करना
कोर इंजीनियरिंग सिद्धांत
सहनशीलता से अधिक परिशुद्धता: घटकों को न्यूनतम मानकों की आवश्यकता से अधिक सख्त सहनशीलता के लिए निर्मित किया जाता है (उदाहरण के लिए, अवधि के दौरान 0.5 मिमी के भीतर पहिया संरेखण)।
जीवनचक्र इंजीनियरिंग: रूपरेखा तयार करी25-40+ वर्षप्रलेखित रखरखाव योजनाओं के साथ विश्वसनीय सेवा।
सिस्टम एकीकरण: समग्र डिजाइन जहां मैकेनिकल, इलेक्ट्रिकल और नियंत्रण प्रणालियों को एक एकीकृत प्रणाली के रूप में इंजीनियर किया जाता है।
निवारक सुरक्षा: एकाधिक अनावश्यक सुरक्षा प्रणालियाँ विफलताओं को कम करने के बजाय उन्हें रोकती हैं।
विनिर्माण उत्कृष्टता
प्रीमियम सामग्री: का मानक उपयोगS355J2+Nस्टील (20 डिग्री पर प्रभाव परीक्षण के साथ), स्टेनलेस स्टील फास्टनरों, और बाड़ों के लिए समुद्री ग्रेड एल्यूमीनियम।
उन्नत निर्माण: महत्वपूर्ण जोड़ों के लिए रोबोटिक वेल्डिंग के साथ लेजर/प्लाज्मा कटिंग (एन आईएसओ 15614 के लिए योग्य वेल्डिंग प्रक्रियाएं)।
भूतल प्रौद्योगिकी: बहुस्तरीय सतह तैयारी सहितजिंक फॉस्फेट प्रीट्रीटमेंटपाउडर कोटिंग या गीला पेंट लगाने से पहले।
प्रदर्शन बेंचमार्क
| पैरामीटर | यूरोपीय प्रीमियम | मानक औद्योगिक |
|---|---|---|
| स्थिति निर्धारण सटीकता | ±1-3मिमी | ±10-20मिमी |
| गति नियंत्रण रेंज | 1:1000 (0.1-100%) | 1:100 (1-100%) |
| शोर स्तर | 1 मी पर 65 डीबी(ए) से कम या उसके बराबर | 1 मी पर 75 डीबी(ए) से कम या उसके बराबर |
| ऊर्जा दक्षता | पुनर्योजी ड्राइव (20-30% बचाता है) | प्रतिरोधक ब्रेकिंग (ऊष्मा के रूप में ऊर्जा बर्बाद) |
| विफलताओं के बीच का औसत समय (MTBF) | 5,000+ घंटे | 2,000-3,000 घंटे |
| स्थापना का समय | 30-40% तेज़ (मॉड्यूलर डिज़ाइन) | मानक संयोजन समय |
मुख्य घटक: बियरिंग, गियरबॉक्स, मोटर, पंप
उत्पत्ति का स्थान: हेनान, चीन
1 साल की वॉरंटी
वज़न (KG):2000 kg
वीडियो आउटगोइंग-निरीक्षण: प्रदान किया गया
मशीनरी परीक्षण रिपोर्ट: प्रदान की गई
डिज़ाइन: डबल बीम
प्रभावशीलता:उच्च दक्षता
परिचालन गति: उच्च गति संचालन
स्थिरता:एंटी-स्विंग फ़ंक्शन
रंग:वैकल्पिक
पावर स्रोत: 110V/220V/230V/380V/440V, अनुकूलित
अवधि:7.5-31.5 मी

चित्र एवं घटक
1. पुल संरचना प्रणाली
मुख्य गर्डर (ट्रैगबाल्केन)
निर्माण: वेल्डेड बॉक्स गर्डरअनुकूलित क्रॉस-सेक्शन के साथ (आमतौर पर 1:1.2 से 1:1.5 ऊंचाई-से-चौड़ाई अनुपात)
सामग्री: S355J2+N/K2-20 डिग्री प्रभाव कठोरता की गारंटी के साथ स्टील प्लेट (EN 10025-2)।
आंतरिक संरचना:
हर 1.5-2 मीटर पर अनुप्रस्थ डायाफ्राम प्लेटें
वेब और फ्लैंज पर अनुदैर्ध्य स्टिफ़नर
विकर्ण ब्रेसिंगमरोड़ वाली कठोरता के लिए कोनों में
वेल्डिंग: जलमग्न आर्क वेल्डिंग (SAW)मुख्य सीमों के लिए,एमएजी वेल्डिंगस्टिफ़नर के लिए
गुणवत्ता नियंत्रण: 100% अल्ट्रासोनिक परीक्षणमहत्वपूर्ण वेल्ड का,चुंबकीय कण परीक्षणगैर-महत्वपूर्ण वेल्ड के लिए

अंत ट्रक (लॉफ़काटज़ेन)
फ़्रेम निर्माण: वेल्डेड बॉक्स अनुभागएकीकृत मोटर/प्लेटफ़ॉर्म ब्रैकेट के साथ
व्हील असेंबलियाँ:
डबल-फ़्लैंग्ड जाली स्टील के पहिये(34CrNiMo6 सामग्री)
प्रेरण-कठोर चलना(55-60 एचआरसी से 8 मिमी गहराई)
गोलाकार रोलर बीयरिंग(एफएजी/एसकेएफ/आईएनए) भूलभुलैया सील के साथ
हाइड्रोलिक जैकिंग पॉइंटपहिया प्रतिस्थापन के लिए
गर्डर्स से कनेक्शन: उच्च {{0}शक्ति घर्षण{{1}पकड़ वाले बोल्ट(एचवी प्रणाली प्रति एन 14399-10)
रनवे सिस्टम (लॉफ़बैन)
रेल: एन 14811-1A75-A120 क्रेन रेल के साथएन 13674-1प्रोफाइल
बांधना: स्प्रिंग-लोडेड रेल क्लैंप(गेंट्रेक्स, रुबिग) थर्मल विस्तार की अनुमति देता है
संरेखण: लेज़र से - लेवल किया गया±1 मिमी 20 मीटर से अधिक, ±2 मिमी कुल अवधि
 |
 |
2. ट्रॉली प्रणाली (फ़ाहरवर्क)
ट्रॉली फ़्रेम
डिज़ाइन: वेल्डेड स्टील निर्माणएकीकृत गियरबॉक्स/मोटर माउंट के साथ
पहिए की व्यवस्था: 8-पहिया विन्यास(4 चालित, 4 आइडलर) भार वितरण के लिए
पहियों: केस-कठोर हो गया(60-62 एचआरसी) के साथताज पहनाया हुआ पदचिह्नरेल संरेखण के लिए
ट्रॉली ड्राइव सिस्टम
| अवयव | यूरोपीय विशिष्टता |
|---|---|
| मोटर | आईईसी फ्रेम(जैसे, 160एम) के साथIE4 प्रीमियम दक्षता, ब्रेक मोटर वैकल्पिक |
| GearBox | पेचदार-बेवल इकाइयाँ(एसईडब्ल्यू, नॉर्ड, फ़्लेंडर) के साथ1.25 सेवा कारक से अधिक या उसके बराबर |
| युग्मन | इलास्टिक पिन/बुश प्रकार(आर+डब्ल्यू, केटीआर) असफल -सुरक्षित डिज़ाइन के साथ |
| ब्रेक | स्प्रिंग-लागू किया गया, विद्युतीय रूप से जारी किया गयाडिस्क ब्रेक (एसबीजी, मेयर) |
 |
 |
3. उत्थापन प्रणाली (हेबेवर्क)
मुख्य लहरा इकाई
ड्रम असेंबली:
मशीनीकृत स्टील ड्रमसाथअंडरकट ग्रूव्सरस्सी मार्गदर्शन के लिए
रस्सी प्रतिधारण प्रणाली(EN 13135 अनुरूप)
इंटीग्रल रस्सी गाइडनिकटता सेंसर के साथ
बर्तनभांड़ा: 3-स्टेज ग्रहीय/पेचदार गियरबॉक्ससाथ1.4 सेवा कारक से अधिक या उसके बराबर
मोटर: दोहरी{{0}स्पीड या वीएफडी-नियंत्रितसाथक्लास एफ इन्सुलेशन(155 डिग्री)
ब्रेकिंग: दोहरी स्वतंत्र प्रणालियाँ:
मोटर का ब्रेक: उच्च गति शाफ्ट पर डिस्क ब्रेक
सुरक्षा ब्रेक: गियरबॉक्स आउटपुट पर मैकेनिकल लोड ब्रेक

रस्सी प्रणाली
तार की रस्सियाँ: 19x7 या 35x7 IWRC रोटेशन {{4}प्रतिरोधी(कैसर, फ़िफ़र, किस्वायर)
पूले: कठोर खांचे के साथ जाली स्टील(55-60 एचआरसी)
समाप्त: वेज सॉकेटलोड मॉनिटरिंग पिन के साथ
लोड हैंडलिंग अनुलग्नक
हुक ब्लॉक: जाली इस्पात हुक(ग्रेड टी या वी प्रति ईएन 1677-1)
पकड़ो प्रणाली(यदि सुसज्जित है):
मोटर चालित पकड़साथIP67-रेटेड आंतरिक मोटर्स
रस्सी से संचालित पकड़अलग समापन तंत्र के साथ
कोशिकाओं को लोड करेंस्प्रेडर बीम में एकीकृत

4. विद्युत एवं नियंत्रण प्रणाली
विद्युत आपूर्ति प्रणाली
कंडक्टर प्रणाली: इंसुलेटेड कंडक्टर बार(DUCT-O-BAR, ALU-TRAK) के साथ:
स्वंय-सफाई संग्राहक
चरण संकेत मार्कर
विस्तार जोड़हर 40-60 मी
केबल प्रबंधन: ऊर्जा शृंखलाएँ(इगस, काबेल्सचलेप) ट्रॉली चालन के लिए
सुरक्षा एवं निगरानी घटक
| उपकरण | मानक | समारोह |
|---|---|---|
| लोड सीमक | एन 13155 | क्रॉस-चेकिंग के साथ 2-चैनल प्रणाली |
| सीमा स्विच | एन 60947-5-1 | मैन्युअल रीसेट के साथ चुंबकीय निकटता प्रकार |
| एनकोडर सिस्टम | एन 61508 | उत्तोलन के लिए पूर्ण बहु - मोड़, यात्रा के लिए वृद्धिशील |
| टकराव-रोधी | एन 12999 | चेतावनी/स्टॉप ज़ोन के साथ लेजर/LiDAR आधारित |
| एनीमोमीटर | एन 61400-12-1 | 4-20mA आउटपुट के साथ कप/वेन प्रकार |
विद्युत अलमारियाँ
निर्माण: पाउडर-लेपित स्टील(आरएएल 7035) के साथIP54/IP55 रेटिंग
आंतरिक लेआउट: फॉर्म 3बी/4 पृथक्करण(ईएन 61439-1/2)
अवयव:
मुख्य सर्किट ब्रेकरआरसीडी सुरक्षा के साथ
लाइन फिल्टरईएमसी अनुपालन के लिए
24V डीसी यूपीएससुरक्षा सर्किट के लिए
एसडी कार्ड के साथ पीएलसीडेटा लॉगिंग के लिए

5. ग्रैब बकेट सिस्टम (विशेषीकृत)
मोटर चालित ग्रैब घटक
प्रधान सभा:
मोटर में गियर लगाना: ब्रेक मोटर(एसईडब्ल्यू/बाउर) के साथIP67 सुरक्षा
GearBox: ग्रहों का निवारण करने वाला150-300:1 अनुपात के साथ
टॉर्क परिसीमक: ओवरलोड को रोकने के लिए मैकेनिकल स्लिप क्लच
जबड़ा तंत्र:
जबड़े: हार्डॉक्स 500प्लेटें साथ पहनेंबदलने योग्य दांत
टिका: झाड़ीदार पिनस्वचालित स्नेहन के साथ
मुहरें: मल्टी-लिप रेडियल सीलचर्बी बरकरार रखने के लिए
विद्युत व्यवस्था:
स्लिप रिंग असेंबली: फाइबर ब्रश तकनीकसत्ता हस्तांतरण के लिए
तापमान सेंसर: मोटर और गियरबॉक्स में
स्थिति सेंसर: जबड़ा खोलने वाले कोण के लिए
रस्सी-संचालित ग्रैब घटक
समापन तंत्र: विभेदक चरखी प्रणालीयांत्रिक लाभ के लिए
रस्सी गाइड: स्वतः-शेव्स को संरेखित करनारस्सी को मुड़ने से रोकने के लिए
वज़न अनुकूलन: प्रतिभारखाली पकड़ स्थिरता के लिए

6. सहायक एवं विशेष घटक
स्नेहन प्रणाली
केंद्रीकृत स्वचालित स्नेहन(लिंकन/ट्रैफ़ो) इसके लिए:
व्हील बेयरिंग
गियर जाल खोलें
रस्सी शीव बीयरिंग
प्रगतिशील विभक्त वाल्वसटीक तेल वितरण के लिए
निगरानी एवं निदान
कंपन सेंसर: सभी प्रमुख बीयरिंगों पर (एसकेएफ/आईएफएम)
तापमान सेंसर: मोटर्स, गियरबॉक्स, ब्रेक
तेल स्थिति सेंसर: गियरबॉक्स में
सेंसर पहनें: ब्रेक लाइनिंग पर
डेटा गेटवे: एमक्यूटीटी/ओपीसी यूएनेटवर्क प्लांट करने के लिए इंटरफ़ेस
विशेष पर्यावरण घटक
| पर्यावरण | विशेष घटक |
|---|---|
| ठंड (-40 डिग्री) | कम-तापमान वाला स्टील, गर्म बीयरिंग, आर्कटिक ग्रीस |
| संक्षारक | एआईएसआई 316 स्टेनलेसफास्टनरों, जिंक {{0}एल्यूमीनियम कोटिंग |
| विस्फोटक | ATEX-प्रमाणितमोटर, ब्रेक, सेंसर |
| साफ़ कमरा | स्टेनलेस स्टील, चिकनी सतह, सकारात्मक दबाव |

7. सामग्री एवं समाप्ति
भूतल सुरक्षा प्रणाली
तैयारी: Sa 2.5 ब्लास्टिंग50-75μm प्रोफ़ाइल तक
भड़काना: जिंक से भरपूर एपॉक्सी(80μm सूखी फिल्म मोटाई)
मध्यवर्ती: सूक्ष्म लौह ऑक्साइड एपॉक्सी(125μm डीएफटी)
आवर कोट: पोलीयूरीथेन(50μm DFT) RAL रंगों में
महत्वपूर्ण सामग्री विशिष्टताएँ
संचरना इस्पात: EN 10025-2 S355J2 (CE मार्किंग और 3.1 प्रमाणपत्र के साथ)
फास्टनर: EN 15048-1/2 एचवी सिस्टम बोल्ट, संक्षारक क्षेत्रों के लिए ए4-80 स्टेनलेस
विद्युतीय: सामंजस्यपूर्ण केबल(H07RN-F) कम धुआं शून्य हैलोजन विकल्प के साथ
बीयरिंग: आईएसओ 281 एल10 जीवन गणना 100,000 घंटे से अधिक या उसके बराबर
8. प्रति घटक गुणवत्ता दस्तावेज़ीकरण
प्रत्येक प्रमुख घटक में शामिल हैं:
सामग्री प्रमाण पत्र(3.1 या 3.2 प्रति एन 10204)
वेल्डिंग प्रक्रिया योग्यता(डब्ल्यूपीक्यूआर)
गैर-विनाशकारी परीक्षण रिपोर्ट
आयामी निरीक्षण रिपोर्ट
फ़ैक्टरी स्वीकृति परीक्षण प्रोटोकॉल
निगमन की सीई घोषणा

रेखाचित्र

मुख्य तकनीकी

लाभ
1. इंजीनियरिंग एवं प्रदर्शन श्रेष्ठता
| फ़ायदा | तकनीकी कार्यान्वयन | प्रभाव |
|---|---|---|
| सूक्ष्मता अभियांत्रिकी | FEA-अनुकूलित बॉक्स गर्डर्स (L/1000 विक्षेपण), लेजर-संरेखित घटक (±1मिमी सहनशीलता) | अत्यंत सुचारू संचालन, न्यूनतम कंपन, विस्तारित घटक जीवन |
| पूर्वानुमानित प्रदर्शन | सांख्यिकीय प्रक्रिया नियंत्रण, घटक मिलान, सिस्टम एकीकरण | पूरे जीवनचक्र के लिए विशिष्टताओं के भीतर लगातार संचालन |
| उन्नत गति नियंत्रण | CANbus सिंक्रोनाइज़ेशन, एंटी-स्वे एल्गोरिदम के साथ सभी गतियों पर VFDs | पिनपॉइंट पोजिशनिंग (±2मिमी), शॉक-फ्री लोड हैंडलिंग |
| सुपीरियर दीर्घायु | प्रीमियम सामग्री (S355J2+N), संक्षारण संरक्षण (C5-M), सटीक बीयरिंग | 90%+ अपटाइम के साथ 90%+ वर्ष डिज़ाइन जीवन |
2. सुरक्षा एवं विश्वसनीयता उत्कृष्टता
बहु-परत सुरक्षा प्रणालियाँ:
• प्राथमिक: लोड लिमिटर्स (2-चैनल), लिमिट स्विच (चुंबकीय)
• माध्यमिक: कम गति का पता लगाना, आपातकालीन रोक (श्रेणी 0/1)
• तृतीयक: संरचनात्मक अधिभार संरक्षण, टकरावरोधी प्रणालियाँ
विफल-सुरक्षित डिज़ाइन: दोहरी स्वतंत्र ब्रेक, अनावश्यक पीएलसी, सुरक्षा रेटेड घटक (एसआईएल2/पीएलडी)
पूर्वानुमानित रखरखाव: क्लाउड एनालिटिक्स के साथ एकीकृत सेंसर (कंपन, तापमान, घिसाव)।
प्रलेखित विश्वसनीयता: MTBF >5,000 घंटे, निरंतर संचालन में 99.5%+ उपलब्धता
3. परिचालन दक्षता
| दक्षता क्षेत्र | यूरोपीय प्रौद्योगिकी | परिणाम |
|---|---|---|
| ऊर्जा दक्षता | पुनर्योजी वीएफडी (ग्रिड में 20-30% वापस फ़ीड), आईई4 मोटर्स, एलईडी लाइटिंग | पारंपरिक क्रेनों की तुलना में 40-60% कम ऊर्जा लागत |
| रखरखाव दक्षता | केंद्रीकृत स्नेहन, त्वरित {{0}परिवर्तन घटक, डायग्नोस्टिक पोर्ट | 50% कम रखरखाव समय, 70% कम अनियोजित स्टॉप |
| अंतरिक्ष अनुकूलन | कॉम्पैक्ट डिजाइन, उच्च हुक दृष्टिकोण, न्यूनतम विक्षेपण | अधिकतम उपयोग योग्य फर्श/ऊंचाई वाला स्थान |
| गति एवं उत्पादकता | अनुकूलित त्वरण प्रोफाइल, एक साथ गति | 15-25% तेज चक्र समय |
4. आर्थिक लाभ
उच्च अवशिष्ट मूल्य: 10 वर्षों के बाद 60-70% बनाम मानक क्रेन के लिए . 20-30%
बीमा लाभ: प्रमाणित सुरक्षा प्रणालियों के कारण 20-40% कम प्रीमियम
विनियामक अनुपालन: यूरोपीय बाजारों में शून्य गैर-अनुपालन जोखिम
5. तकनीकी नेतृत्व
डिजिटल एकीकरण: उद्योग 4.0 एकीकरण के लिए ओपीसी यूए, एमक्यूटीटी इंटरफेस
स्मार्ट सुविधाएँ:
• डिजिटल ट्विन: सिमुलेशन और अनुकूलन के लिए वर्चुअल मॉडल
• भविष्य बतानेवाला विश्लेषक: AI-संचालित विफलता भविष्यवाणी
• रिमोट डायग्नोस्टिक्स: समस्या निवारण के लिए सुरक्षित निर्माता पहुंच
भविष्य-प्रूफ़िंग: मॉड्यूलर डिजाइन प्रौद्योगिकी उन्नयन की अनुमति देता है
आवेदन पत्र:
1. ऑटोमोटिव और उन्नत विनिर्माण
ऑटोमोटिव असेंबली लाइन्स
आवश्यकताएं: उच्च परिशुद्धता (±2 मिमी), स्वच्छ संचालन, 24/7 विश्वसनीयता
यूरोपीय लाभ: कंपन{{0}डंबित ट्रॉलियां, पूर्ण एनकोडर, सफेद कमरे के प्रकार
विशिष्ट उपयोग:
• शरीर-में{{1}सफेद हैंडलिंग: वेल्डिंग स्टेशनों के लिए उच्च परिशुद्धता स्थिति
• बैटरी उत्पादन: लिथियम आयन सेल हैंडलिंग के लिए क्लीनरूम क्रेन
• पेंट की दुकानें: विस्फोट-विशेष फ़िनिश के साथ संरक्षित क्रेनें
एयरोस्पेस विनिर्माण
अनुप्रयोग: विंग असेंबली, धड़ जोड़ना, इंजन हैंडलिंग
गंभीर आवश्यकताएँ: माइक्रो{{0}पोजीशनिंग (±0.5मिमी), एंटी-स्वे, वेरिएबल ज्योमेट्री हैंडलिंग
यूरोपीय समाधान:
• सक्रिय भार नियंत्रण: नाजुक घटकों के लिए काउंटर -मास सिस्टम
• 6-अक्ष स्थिति: संयुक्त पुल/ट्रॉली/लहरा/रोटेशन/झुकाव नियंत्रण
• कार्बन फाइबर हैंडलिंग: स्थैतिक-विघटनकारी प्रणालियाँ
2. ऊर्जा एवं भारी उद्योग
विद्युत उत्पादन
| पौधे का प्रकार | आवेदन | यूरोपीय विशेषताएँ |
|---|---|---|
| नाभिकीय | ईंधन रॉड हैंडलिंग, रखरखाव | SIL3 सुरक्षा प्रणालियाँ, भूकंपीय योग्यता, विकिरण {{1}प्रतिरोधी सामग्री |
| थर्मल | कोयला/बायोमास प्रबंधन | हाई{{0}ड्यूटी ग्रैब्स (एफईएम 8एम), डस्ट{2}}प्रूफिंग, स्वचालित सम्मिश्रण |
| हाइड्रो | टरबाइन रखरखाव | उच्च -क्षमता (500टी+), परिशुद्धता कम करना, रिमोट ऑपरेशन |
इस्पात एवं धातु
स्क्रैप यार्ड: 50T+ चुंबक या ग्रैब हैंडलिंग के साथ 24/7 ऑपरेशन
एल्यूमिनियम स्मेल्टर: हीट शील्डिंग के साथ हॉट मेटल हैंडलिंग (400 डिग्री तक)।
विशेष लक्षण:
• चिंगारी{{0}प्रतिरोधीविस्फोटक वातावरण के लिए घटक
• उच्च-साइकिल डिज़ाइननिरंतर कास्टिंग अनुप्रयोगों के लिए
• स्वचालित सूची प्रबंधनआरएफआईडी ट्रैकिंग के साथ
3. रसद और बुनियादी ढाँचा
बंदरगाह और इंटरमॉडल टर्मिनल
कंटेनर हैंडलिंग: स्वचालित ट्विस्टलॉक सिस्टम के साथ स्प्रेडर क्रेन
थोक टर्मिनल: स्वचालित भंडार प्रबंधन के साथ क्रेन पकड़ें
यूरोपीय लाभ:
• पवन{{0}प्रतिरोधी डिज़ाइन: 150 किमी/घंटा हवाओं के लिए EN 13001-2 अनुपालन
• खारे पानी का संक्षारण संरक्षण: C5-M कोटिंग, स्टेनलेस घटक
• रिमोट ऑपरेशन: वीआर एकीकरण के साथ ऑपरेटर केंद्र
रेल एवं परिवहन
लोकोमोटिव रखरखाव: इंजन संचालन के लिए अंडर ब्रिज क्रेन
सुरंग निर्माण: मिलीमीटर परिशुद्धता के साथ खंड प्रबंधन
पुल निर्माण: सिंक्रोनाइज़्ड मल्टी-क्रेन नियंत्रण के साथ गैन्ट्री लॉन्च करना
4. प्रक्रिया उद्योग
रसायन एवं फार्मास्युटिकल
स्वच्छ कक्ष अनुप्रयोग: स्टेनलेस स्टील (एआईएसआई 316एल) निर्माण, आईपी65 सीलिंग
खतरनाक क्षेत्र: ATEX-प्रमाणित पूर्ण पैकेज (जोन 1/21)
परिशुद्धता विशेषताएं:
• कंपन अलगाव: संवेदनशील प्रक्रियाओं के लिए एयर-स्प्रिंग माउंटेड होइस्ट
• संदूषण नियंत्रण: चिकनी सतहें, सकारात्मक दबाव घेरे
• वजन बैचिंग: 0.1% सटीकता के साथ एकीकृत लोड सेल
खाद्य और पेय
स्वच्छ डिज़ाइन: यूएसडीए/एफडीए अनुरूप सामग्री, आसान {{0}साफ सतहें
स्वचालन: दृष्टि प्रणालियों के साथ पूरी तरह से स्वचालित पैलेट/केस हैंडलिंग
तापमान क्षेत्र: शीत-रोधी घटकों के साथ फ्रीजर अनुप्रयोग (-40 डिग्री)।
5. विशिष्ट अनुप्रयोग
अनुसंधान एवं उच्च -तकनीकी
कण त्वरक: गैर -चुंबकीय क्रेन (एल्यूमीनियम निर्माण)
सेमीकंडक्टर फ़ैब्स: कंपन वर्ग वीसी-डी/ई, ईएसडी सुरक्षा
वेधशालाओं: दूरबीन घटकों के लिए अल्ट्रा-सुचारू गति
आपदा प्रतिक्रिया एवं विशिष्ट प्रबंधन
परमाणु डीकमीशनिंग: कैमरा सिस्टम के साथ रिमोट से संचालित क्रेन
कला एवं संग्रहालय संचालन: माइक्रो-गति नियंत्रण (0.1 मीटर/मिनट), जलवायु नियंत्रण
जहाज निर्माण: ब्लॉक असेंबली के लिए 1000T+ क्षमता वाली गैन्ट्री क्रेन
क्रेनउत्पादन प्रक्रिया
चरण 1: डिज़ाइन और इंजीनियरिंग
यह किसी भी शारीरिक कार्य के शुरू होने से पहले का मूलभूत चरण है।
ग्राहक आवश्यकताओं का विश्लेषण:इंजीनियर विशिष्ट आवश्यकताओं की समीक्षा करते हैं: क्षमता (उदाहरण के लिए, 32/5 टन), स्पैन, उठाने की ऊंचाई, कर्तव्य वर्ग (उदाहरण के लिए, ए5, ए6), और कोई विशेष आवश्यकताएं (उदाहरण के लिए, विस्फोट प्रमाण, उच्च तापमान वातावरण)।
संरचनात्मक डिजाइन:सीएडी (कंप्यूटर सहायता प्राप्त डिज़ाइन) सॉफ़्टवेयर का उपयोग करके, इंजीनियर मुख्य गर्डर, अंतिम कैरिएज और ट्रॉली फ्रेम डिज़ाइन करते हैं। परिमित तत्व विश्लेषण (एफईए) का उपयोग अक्सर ताकत और वजन के लिए डिजाइन को अनुकूलित करने के लिए तनाव, विक्षेपण और गतिशील भार का अनुकरण करने के लिए किया जाता है।
मैकेनिकल और इलेक्ट्रिकल डिज़ाइन:इसमें ड्राइव सिस्टम (मोटर्स, गियरबॉक्स, पहिए), उत्थापन तंत्र और पैनल, वेरिएबल फ्रीक्वेंसी ड्राइव (वीएफडी) और सुरक्षा उपकरणों के साथ संपूर्ण विद्युत नियंत्रण प्रणाली का चयन और डिजाइन करना शामिल है।
सामग्री का बिल (बीओएम) निर्माण:सभी कच्चे माल (स्टील प्लेट, प्रोफाइल) और खरीदे गए घटकों (होइस्ट, मोटर, ब्रेक, तार रस्सी, पहिए) की एक विस्तृत सूची तैयार की जाती है।
चरण 2: कच्चे माल और घटक की खरीद
स्टील प्लेट और प्रोफाइल:उच्च गुणवत्ता वाली स्टील प्लेटें (आमतौर पर चीनी मानकों के अनुसार Q235B या Q345B, S235JR/S355JR के बराबर) आवश्यक आयामों और मोटाई में खरीदी जाती हैं।
खरीदे गए घटक:महत्वपूर्ण घटक प्रतिष्ठित आपूर्तिकर्ताओं से प्राप्त किए जाते हैं। इसमे शामिल है:
लहरा इकाई (घर में निर्मित या खरीदी जा सकती है)
पुल और ट्रॉली यात्रा के लिए इलेक्ट्रिक मोटर
रेड्यूसर गियरबॉक्स
पहिए और धुरी
ब्रेक
विद्युत घटक (नियंत्रक, संपर्ककर्ता, सीमा स्विच, वीएफडी, केबलिंग)
बीयरिंग
चरण 3: मुख्य इस्पात निर्माण और मशीनिंग
यह विनिर्माण प्रक्रिया का मूल है।
1. मुख्य गर्डर निर्माण:
काटना:उच्च परिशुद्धता के लिए सीएनसी प्लाज्मा या फ्लेम कटिंग मशीनों का उपयोग करके स्टील प्लेटों को आवश्यक आकार और आकार में काटा जाता है।
वेब/फ्लैंज तैयारी:ऊर्ध्वाधर वेब प्लेटें और क्षैतिज शीर्ष/नीचे निकला हुआ किनारा प्लेटें तैयार की जाती हैं। लंबी अवधि के लिए, ताकत को अनुकूलित करने के लिए गर्डरों को अक्सर एक पतला "I{1}}बीम" प्रोफ़ाइल (बीच में चौड़ा) के रूप में डिज़ाइन किया जाता है।
संयोजन और वेल्डिंग:सीधेपन और सही ऊँट को सुनिश्चित करने के लिए गर्डरों को बड़े जिग्स पर इकट्ठा किया जाता है (भार के तहत विक्षेपण का प्रतिकार करने के लिए एक पूर्व - सेट ऊपर की ओर मोड़)। यह एक महत्वपूर्ण कदम है. जलमग्न आर्क वेल्डिंग (एसएडब्ल्यू) का उपयोग आमतौर पर इसकी गहरी पैठ और लंबे सीम पर उच्च गुणवत्ता, सुसंगत वेल्ड के लिए किया जाता है।
तनाव से राहत:वेल्डिंग के बाद, मुख्य गर्डरों को अक्सर एक बड़ी भट्ठी में तनाव से राहत देने वाले ताप उपचार से गुजरना पड़ता है। यह प्रक्रिया वेल्डिंग के दौरान उत्पन्न आंतरिक तनाव को दूर करती है, भविष्य में विकृति को रोकती है और आयामी स्थिरता सुनिश्चित करती है।
मशीनिंग:पूरी तरह से सपाट और समतल सतह सुनिश्चित करने के लिए अंतिम कैरिज और ट्रॉली रेल के लिए संभोग सतहों को एक प्लानर या मिलिंग मशीन का उपयोग करके मशीनीकृत किया जाता है।
2. अंतिम गाड़ी (अंतिम ट्रक) का निर्माण:
अंतिम गाड़ियाँ स्टील अनुभागों और प्लेटों से निर्मित होती हैं।
उनमें पुल की आवाजाही के लिए पहिए, ड्राइव मोटर और गियरबॉक्स होते हैं।
उचित संरेखण सुनिश्चित करने के लिए व्हील बेस को सटीक सहनशीलता के लिए ड्रिल और मशीनीकृत किया जाता है और सभी पहिये रनवे रेल के साथ संपर्क बनाते हैं।
चरण 4: मैकेनिकल असेंबली
1. ब्रिज असेंबली:
दो मुख्य गर्डर एक-दूसरे के समानांतर स्थित हैं और उच्च शक्ति वाले बोल्ट या वेल्डिंग का उपयोग करके अंतिम कैरिज से जुड़े हुए हैं, जिससे संपूर्ण पुल संरचना बनती है।
ट्रॉली रेलमुख्य गर्डरों के शीर्ष पर सटीक रूप से संरेखित और बोल्ट किया गया है।
2. ट्रॉली फ़्रेम असेंबली:
ट्रॉली फ्रेम को इकट्ठा किया जाता है, और इसके पहिये, ड्राइव और मुख्य उत्थापन इकाई (तार रस्सी ड्रम, मोटर, गियरबॉक्स और हुक ब्लॉक सहित) उस पर लगाए जाते हैं।
3. ड्राइव सिस्टम इंस्टालेशन:
ट्रैवल ड्राइव इकाइयां (मोटर, गियरबॉक्स, कपलिंग) अंतिम कैरिज (पुल गति के लिए) और ट्रॉली फ्रेम (ट्रॉली गति के लिए) पर स्थापित की जाती हैं।
बंधन और समय से पहले घिसाव को रोकने के लिए सभी यांत्रिक घटकों को संरेखित किया गया है।
चरण 5: विद्युत प्रणाली स्थापना
केबल रीलिंग सिस्टम:क्रेन के लिए मुख्य बिजली आपूर्ति प्रणाली (उदाहरण के लिए, कंडक्टर बार या फ़ेस्टून सिस्टम) पुल गर्डर के साथ स्थापित की गई है।
नियंत्रण कक्ष स्थापना:मुख्य नियंत्रण कक्ष, वीएफडी और अन्य विद्युत घटक एक संरक्षित बाड़े में लगाए जाते हैं, आमतौर पर पुल गर्डर पर।
वायरिंग:सभी मोटर, ब्रेक, लिमिट स्विच और सुरक्षा उपकरणों को विद्युत योजना के अनुसार तार दिया जाता है।
ऑपरेटर नियंत्रण स्टेशन:पेंडेंट नियंत्रण स्टेशन (क्रेन से लटका हुआ) या रेडियो रिमोट कंट्रोल सिस्टम को जोड़ा और परीक्षण किया जाता है।
चरण 6: भूतल उपचार और पेंटिंग
सतह तैयार करना:मिल स्केल, जंग और वेल्डिंग स्लैग को हटाने के लिए संपूर्ण क्रेन संरचना को शॉट {{0} ब्लास्ट किया जाता है, जिससे इष्टतम पेंट आसंजन के लिए एक साफ, खुरदरी सतह तैयार होती है।
प्राइमिंग:ऑक्सीकरण को रोकने के लिए ब्लास्टिंग के तुरंत बाद जंगरोधी प्राइमर लगाया जाता है।
चित्रकारी:उच्च गुणवत्ता वाले औद्योगिक इनेमल पेंट के कई कोट लगाए जाते हैं। रंग अक्सर ग्राहक विनिर्देश या मानक फ़ैक्टरी अभ्यास के अनुसार होता है (उदाहरण के लिए, दृश्यता के लिए अंतर्राष्ट्रीय नारंगी/पीला)। पेंटिंग प्रक्रिया क्रेन को औद्योगिक वातावरण में जंग से बचाती है।
चरण 7: फैक्टरी स्वीकृति परीक्षण (एफएटी)
शिपमेंट के लिए अलग करने से पहले, पूरी तरह से इकट्ठे क्रेन को कठोर परीक्षण से गुजरना पड़ता है।
दृश्य निरीक्षण:आयाम, वेल्ड गुणवत्ता और असेंबली की जाँच करना।
नहीं-लोड परीक्षण:सभी नियंत्रणों और सीमा स्विचों के सुचारू संचालन, सही गति और कार्यक्षमता को सत्यापित करने के लिए सभी दिशाओं में क्रेन, ट्रॉली और होइस्ट को चलाना।
स्थैतिक भार परीक्षण:लहरा को परीक्षण भार के साथ उठाया जाता हैनिर्धारित क्षमता से 25% अधिक(एफईएम/आईएसओ मानकों के अनुसार)। संरचनात्मक विकृति, वेल्ड अखंडता और ब्रेक धारण क्षमता की जांच के लिए लोड को 10-15 मिनट तक रखा जाता है।
गतिशील लोड परीक्षण:क्रेन को परीक्षण भार के साथ संचालित किया जाता हैनिर्धारित क्षमता से 10% अधिक. गतिशील तनाव के तहत प्रदर्शन सुनिश्चित करने के लिए सभी गतियों का परीक्षण किया जाता है।
विद्युत सुरक्षा परीक्षण:इन्सुलेशन प्रतिरोध, ग्राउंडिंग निरंतरता, और सभी आपातकालीन स्टॉप और सुरक्षा सर्किट के उचित कामकाज को सत्यापित किया जाता है।
चरण 8: निराकरण, पैकेजिंग और शिपिंग
एफएटी पारित करने के बाद, क्रेन को सावधानीपूर्वक परिवहन योग्य वर्गों (मुख्य गर्डर, अंत कैरिज, ट्रॉली, विद्युत पैनल) में तोड़ दिया जाता है।
सभी घटकों को पेशेवर रूप से पैक किया गया है और पारगमन के दौरान क्षति से बचाया गया है।
उन्हें ग्राहक की साइट पर भेज दिया जाता है, जहां तकनीकी कर्मचारियों द्वारा उन्हें फिर से जोड़ा और स्थापित किया जाएगा।

कार्यशाला दृश्य:
कंपनी ने एक बुद्धिमान उपकरण प्रबंधन प्लेटफ़ॉर्म स्थापित किया है, और हैंडलिंग और वेल्डिंग रोबोट के 310 सेट (सेट) स्थापित किए हैं। योजना के पूरा होने के बाद, 500 से अधिक सेट (सेट) होंगे, और उपकरण नेटवर्किंग दर 95% तक पहुंच जाएगी . 32 वेल्डिंग लाइनों को उपयोग में लाया गया है, 50 को स्थापित करने की योजना है, और संपूर्ण उत्पाद लाइन की स्वचालन दर 85% तक पहुंच गई है।


लोकप्रिय टैग: यूरोपीय डबल गर्डर ब्रिज क्रेन, चीन यूरोपीय डबल गर्डर ब्रिज क्रेन निर्माता, आपूर्तिकर्ता, कारखाने
की एक जोड़ी
एलएच मॉडल डबल गर्डर ओवरहेड क्रेनशायद तुम्हे यह भी अच्छा लगे


जांच भेजें